

設備の予兆保全では、振動の大きさを継続的に見ることが基本になります。一方で、大きさの変化だけでは捉えにくい異常があることも知られています。
本ページでは、振動監視をもう一段深めるための指標「クレストファクタ」について、卓上扇風機を使った社内検証の結果とあわせて解説します。振動を多面的に見ることで、異常の有無だけでなく、その種類の推定まで踏み込める考え方をご紹介します。
この記事で分かること
- クレストファクタとは何か、基準値1.41が何を意味するのか
- 社内検証で「値が下がった」理由と、そこから読み取れること
- 異常の種類によって値が動く向きが変わるという考え方
- 実際の設備で運用するための手順と、判断を誤らないための注意点
なお、製品の仕様や測定項目については、ALTA ワイヤレス振動メーターの製品ページをご覧ください。
ALTA Wireless Accelerometers & Vibration Meters/ALTA ワイヤレス加速度センサー・振動メーター
振動の「大きさ」だけでは捉えにくい変化がある
大きさの監視は予兆保全の基本
振動の大きさ(振幅や速度実効値)は、設備の状態を示す最も基本的な指標です。数値が分かりやすく、しきい値も設定しやすいため、多くの現場で採用されています。まずは大きさの変化を継続的に見ることが、予兆保全の第一歩になります。
波形の「質」が変わることがある
ただし、大きさだけでは見えないものもあります。たとえばベアリングに小さな傷ができ始めた段階では、振動全体のレベルはほとんど上がらないのに、波形の中に鋭いピークが混じり始めることがあります。
「大きさは変わっていないが、揺れ方の質が変わっている」という変化は、しきい値の管理だけでは見逃されがちです。ここに、もう一つの視点を加える意味があります。
まとめ
- 振動の大きさは予兆保全の基本となる指標
- 大きさが変わらなくても波形の質が変化することがある
- しきい値管理だけでは初期段階の変化を見逃す場合がある
振動を見る三つの視点|大きさ・周波数・クレストファクタ
振動から設備の状態を読み取るには、少なくとも三つの視点があります。
視点1:大きさ
どれだけ強く揺れているかを表します。異常の有無を判断する基本であり、しきい値による警報にも使われます。
視点2:周波数
どのくらいの速さで揺れているかを表します。設備の回転数と照らし合わせることで、どの部位に異常が出ているかの手がかりが得られます。
視点3:クレストファクタ
波形の質、つまり尖った衝撃成分が混じっていないかを表します。振動診断の分野で使われる指標のひとつで、本ページの主題です。
この三つを組み合わせると、「異常かどうか」だけでなく「どんな異常か」まで踏み込めるようになります。
| 視点 | 何がわかるか | 主な使いどころ |
|---|---|---|
| 大きさ | どれだけ強く揺れているか | 異常の有無の判定、しきい値警報 |
| 周波数 | どのくらいの速さで揺れているか | 回転数と照合して異常部位を絞り込む |
| クレストファクタ | 波形に衝撃成分が混じっているか | 異常の種類の推定、測定設定の妥当性確認 |
(表1 振動を見る三つの視点)
まとめ
- 振動は大きさ・周波数・クレストファクタの三つの視点で捉えられる
- 組み合わせることで異常の種類の推定にも近づける
クレストファクタとは|基準値1.41の意味
ピーク値を実効値で割った比率
クレストファクタは、ピーク値を実効値(RMS)で割った値です。比率のため単位はありません。
なめらかに揺れている波形、つまり正弦波のクレストファクタは約1.41になります。これが基準値です。
1.41から上がるとき、下回るとき
波形に鋭いピークが混じるほど、ピーク値だけが大きくなるため、値は1.41から上昇します。ベアリングの傷のように衝撃的な振動が発生していると、この値が上がります。
反対に、値が1.41を大きく下回る場合は、測定レンジを超えて波形の頭が切れている可能性があり、センサー側の設定を見直す必要があります。設定の妥当性にも気づけるのが、この指標の利点です。
| 用語 | 意味 |
|---|---|
| ピーク値 | 観測した区間のなかで、最も大きく振れた瞬間の値 |
| 実効値(RMS) | 振動全体のエネルギーの大きさを表す平均的な値 |
| クレストファクタ | ピーク値 ÷ 実効値。単位なし。正弦波で約1.41 |
(表2 用語の整理)
まとめ
- クレストファクタ=ピーク値÷実効値(単位なし)
- 正弦波の基準値は約1.41
- 1.41から上昇すると衝撃的な振動成分の増加を示す
- 1.41を大きく下回る場合は測定設定の見直しが必要
検証|卓上扇風機でアンバランスを再現する
検証の方法
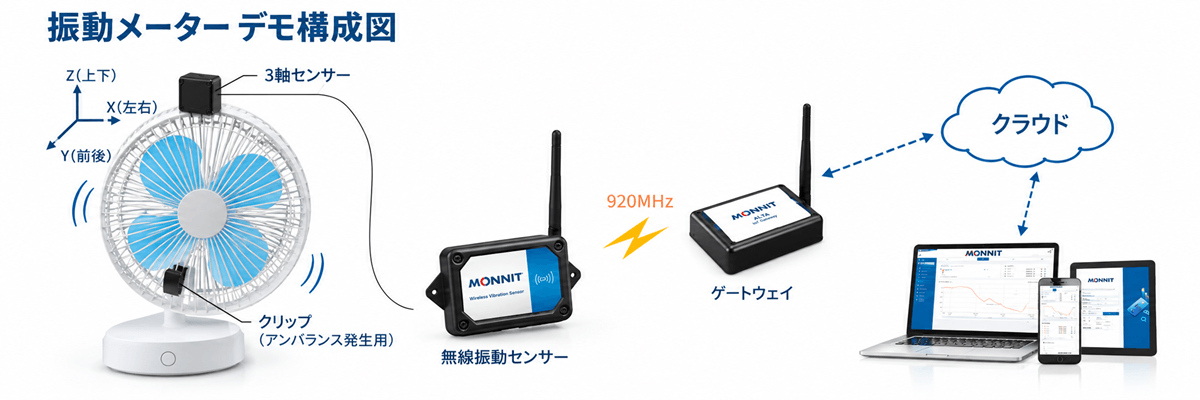
実際にどう動くのかを確かめるため、身近な機器で検証しました。卓上扇風機の羽根にクリップを取り付けて回転体のアンバランス(重心の偏り)を人工的に作り、ワイヤレス振動メーターで測定しています。
扇風機の回転は約22Hz(毎分およそ1,300回転)。測定モードは速度実効値、警報のしきい値は20mm/sに設定しました。
測定結果
| 状態 | 振動速度 | クレストファクタ | 警報 |
|---|---|---|---|
| アンバランスなし | 約4〜6 mm/s | 約1.7 | なし |
| クリップ 小 | 約31 mm/s | 1.47 | 発報 |
| クリップ 中 | 約39 mm/s | 約1.53 | 発報 |
(表3 卓上扇風機による検証結果)
振動速度は、アンバランスを付けることで7倍から9倍に跳ね上がりました。しきい値の20mm/sを明確に超え、警報も発報しています。異常を検知するだけであれば、速度の監視で十分に可能だと分かります。
予想外の結果:クレストファクタは1.41に近づいた
注目していただきたいのは、クレストファクタの動きです。「異常が起きたのだから、基準の1.41から上がるはずだ」と考えていたのですが、結果は逆でした。約1.7だった値が、アンバランスを強くするほど1.5前後へと、むしろ1.41に近づいたのです。
なぜ1.41に近づいたのか
これは測定の失敗ではなく、物理的に説明のつく結果です。アンバランスによる振動は、回転に同期して規則正しく発生します。一回転ごとに同じように揺れる、なめらかな波形です。
つまり正弦波に近い振動であり、正弦波のクレストファクタは1.41ですから、アンバランスが支配的になるほど値は1.41へ近づいていきます。
言い換えると、アンバランスが大きくなるにつれて、もともと混ざっていた細かな衝撃成分が相対的に埋もれ、波形全体が「きれいな揺れ」に近づいたということです。
動く「向き」が、異常の種類を教えてくれる
ここに、クレストファクタの実用的な価値があります。異常の種類によって、値が動く向きが変わるためです。
| 異常の種類 | 振動の性質 | クレストファクタの動き |
|---|---|---|
| アンバランス・軸のずれ | 回転に同期したなめらかな振動 | 1.41へ近づく |
| ベアリングの傷・部品の緩み | 衝撃的で不規則な振動 | 1.41から上昇する |
(表4 異常の種類とクレストファクタの動き)
振動が大きくなったときに、クレストファクタも一緒に上がっているのか、それとも1.41に近づいているのか。この違いが、次に何を点検すべきかのヒントになります。異常の有無だけでなく、その種類の推定にも活用できるということです。
まとめ
- アンバランス系の異常ではクレストファクタは1.41へ近づく
- 衝撃系の異常では1.41から上昇する
- 動く向きを見ることで異常の種類を推定しやすくなる
高い周波数まで測れば安心、とは限らない
予兆保全の話題では、「より高い周波数まで測れるほど、異常を早く見つけられる」と語られることがあります。ベアリングの初期の微小な損傷が高い周波数に現れるのは事実で、その意味では正しい面もあります。
ただし、高い周波数さえ測れば万全というわけではありません。回転機械で多く発生するアンバランス、軸のずれ、部品の緩みといった異常は、回転の基本周波数と、その数倍から十数倍の範囲に現れます。
たとえば毎分3,000回転のモーターであれば基本周波数は50Hz、その15倍でも750Hzです。回転機械の振動評価に用いられる国際規格ISO 10816が対象としている範囲も、おおむね10Hzから1,000Hz程度とされています。実務で問題になる多くの異常は、それほど高くない周波数帯に現れます。
大切なのは、測定できる周波数の上限という一つの数字ではなく、複数の視点から状態を捉えることです。クレストファクタは、その視点を一つ増やしてくれる指標だといえます。
MONNITソリューションによる多面的な振動モニタリング
大きさ・周波数・クレストファクタを自動で取得
こうした多面的な測定は、これまで高価な振動解析装置と、専門知識を持つ技術者を必要とするものでした。
MONNITソリューションが提供する「ALTA ワイヤレス振動メーター」は、3方向(X・Y・Z)の振動について、大きさ・周波数・クレストファクタを自動で算出し、設定した間隔でクラウドへ送信します。専用の解析装置や巡回点検の手間をかけずに、多面的な指標を継続的に取得できる点が特長です。測定レンジや分解能などの詳細は、製品紹介ページからデータシート(PDF)をご確認ください。
ALTA Wireless Accelerometers & Vibration Meters/ALTA ワイヤレス加速度センサー・振動メーター
取得したデータはクラウドで一元管理
取得した振動データは、センサー遠隔管理プラットフォーム「iMonnit」上で時系列のグラフとして確認できます。しきい値を超えた際にはメールなどで自動的に通知されるため、常時画面を見ている必要はありません。複数拠点の設備をまとめて管理することもできます。
工事不要・後付けで、スモールスタートから
無線通信に対応しているため、大がかりな配線工事や設備改修は必要ありません。電池で長期間動作し、しきい値を超えた際にはメールなどで自動的に通知されます。
まずは重要設備や停止リスクの高い設備から導入し、効果を確認しながら対象を広げていく運用が可能です。なお、本ページでご紹介した検証も、この製品をそのまま使用して実施したものです。
まとめ
- 大きさ・周波数・クレストファクタを自動で継続取得
- 専用の解析装置や専門技術者を前提としない
- 工事不要・後付けで、1台からのスモールスタートが可能
よくあるご質問
クレストファクタだけを見ていれば十分ですか?
十分ではありません。クレストファクタは比率のため、振動が大きいのか小さいのかを単独では示しません。警報のしきい値は振動の大きさで設定し、クレストファクタは変化の中身を読むための補助指標としてお使いください。
値が1.41を下回りました。異常でしょうか?
まず測定設定をご確認ください。測定レンジを超えて波形の頭が切れていると、ピーク値が実際より小さく記録され、1.41を下回ることがあります。設定が適切であれば、測定条件を見直したうえで再度取得することをおすすめします。
平常値はどのくらいの期間、記録すればよいですか?
設備の稼働パターンによって異なります。起動・停止や負荷変動を含む一連のサイクルが複数回入る期間を目安にご検討ください。具体的な設定については、設備の稼働条件をお知らせいただければご相談に応じます。
既存の設備に後付けできますか?
できます。センサーは電池式で無線通信に対応しており、測定点まで配線を引く工事は不要です。
振動診断の専門知識がないと使えませんか?
まずは振動の大きさの変化を見るところから始められます。クレストファクタや周波数は自動で算出されるため、運用に慣れてきた段階で判断材料に加えていく、という進め方が可能です。
1台から試せますか?
可能です。重要設備や停止リスクの高い設備から導入し、効果を確認しながら対象を広げる運用ができます。
ただし、センサー単体ではデータを取得できず、データを受けるゲートウェイが必要になります。そのため、まずお試しいただく方向けに、センサーとゲートウェイを組み合わせた評価キットをご用意しています。実際の設備に設置して測定したうえで、導入をご判断いただけます。
構成や費用の目安については、お問い合わせフォームよりご相談ください。
MONNIT無線センサーに関するよくある質問は、以下のページもあわせてご参考ください。
おわりに:多面的な視点が、精度の高い予兆保全につながる
振動の大きさだけを見る監視は、始めやすい一方で、見落とすものがあります。そこに周波数と、クレストファクタという「波形の質」の視点を加えることで、異常の有無だけでなく、種類の推定まで踏み込めるようになります。
そして今回の検証が示したように、クレストファクタは必ずしも上がるとは限りません。動く向きにも意味があります。こうした指標の性質を理解したうえで運用することが、予兆保全の精度を高めることにつながります。
まずは大きさの変化に気づくところから始め、必要に応じて指標を増やしていく。段階的に深めていける点が、ワイヤレス振動メーターによるモニタリングの利点です。
導入・ご相談はこちらから
ワイヤレス振動メーターを活用した多面的な状態監視で、設備トラブルを未然に防ぐ。産業用ワイヤレスセンサー&センサー遠隔管理プラットフォームのご相談は、下記よりお気軽にお問い合わせください。
「MONNIT」
お問い合わせフォーム
導入のご相談・お見積り・資料請求は
こちらから
※機能や価格は公開日時点の情報です
※本ページに記載の検証データは、卓上扇風機を用いた社内検証の結果であり、実際の設備における測定値を保証するものではありません